Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Od formowania do załadunku: sześć punktów kontrolnych podczas kontroli szklanych butelek
Szklane butelki mogą zawieść w sposób, który łatwo przeoczyć. Na szyi włosowate pęknięcie. Czip w jamie ustnej, który staje się widoczny dopiero po założeniu zamknięcia. Szew formy, który wygląda jak cień, dopóki butelka nie zostanie przystawiona do podświetlanej kasety. Tego typu wady mogą pozostać niezauważone na linii formowania i ujawnić się dopiero później, na etapie napełniania lub pakowania, gdy ich skorygowanie jest bardziej kosztowne.
Pomiędzy tymi etapami nie jest pojedyncza inspekcja, ale sekwencja kontroli rozmieszczonych wzdłuż trasy produkcji i pakowania. Każda kontrola ma inny cel. Poniższa sekwencja odzwierciedla proces kontroli stosowany w HYT Packaging oraz ogólne praktyki kontroli jakości stosowane wśród producentów opakowań szklanych: ręczna kontrola wzrokowa, automatyczna kontrola maszynowa, badanie wspomagane światłem, badanie wytrzymałości i wydajności, kontrola przed pakowaniem i ponowna kontrola zapakowanych kartonów przed wysyłką.
Kolejność ma takie samo znaczenie jak poszczególne kontrole. Kontrole wyglądu i wymiarów odbywają się w trakcie produkcji butelek; badania wytrzymałościowe przeprowadza się na próbkach; dekorację ocenia się po obróbce powierzchniowej; a kontrola kartonu odbywa się po zapakowaniu butelek. Butelka może przejść jeden etap, a drugi nie, dlatego nie należy pomijać żadnej kontroli, zakładając, że późniejsza kontrola wykryje każdą pominiętą wadę.
Kryteria akceptacji są istotną częścią systemu kontroli jakości. Zaangażowane strony muszą uzgodnić, kto definiuje kryteria, jakie tolerancje mają zastosowanie i która zatwierdzona próbka służy jako punkt odniesienia. W przypadku większości projektów wymagania te należy udokumentować w specyfikacji zamówienia przed rozpoczęciem oprzyrządowania i produkcją. Zmiany wprowadzone później mogą zwiększyć koszty rozwoju i wpłynąć na harmonogram dostaw.
 1. Kontrola ręczna
Wytrenowane oczy, wciąż pracujące obok maszyn
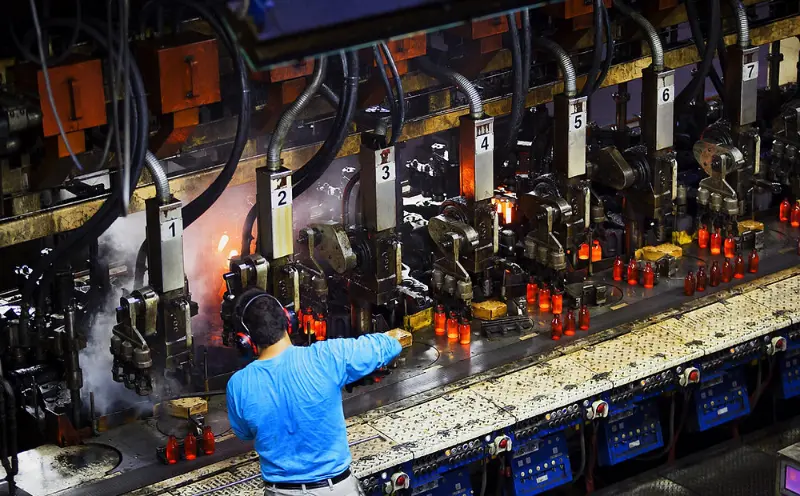
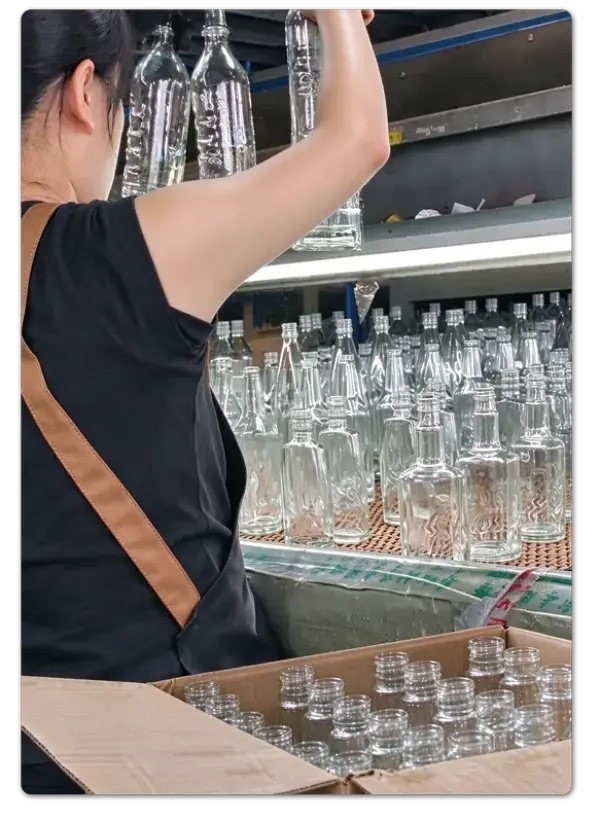
Ręczna kontrola pozostaje ważną częścią kontroli jakości szklanych butelek. Nawet w fabrykach wyposażonych w systemy kontroli kamer i wskaźniki laserowe inspektorzy nadal sprawdzają pojedyncze butelki na końcu przenośnika. Niektóre defekty są trudne do zidentyfikowania na podstawie ustalonych zasad wykrywania, w tym zadrapania widoczne tylko pod pewnymi kątami, lekko nierówne krawędzie i niecałkowicie usunięte szwy pleśniowe.
Kontrola koncentruje się na pięciu głównych obszarach: ustach, szyi, ramionach, tułowiu i nasadzie. Każdy obszar ma inne potencjalne defekty. Nieokrągły otwór może uniemożliwiać prawidłowe dopasowanie zamknięcia. Podczas napełniania odprysk wokół szyi może przekształcić się w pęknięcie. Zdeformowana podstawa może sprawić, że butelka będzie niestabilna na palecie lub na wejściu linii rozlewniczej. Inspektorzy oceniają, czy każda butelka spełnia wymagania fizyczne i funkcjonalne określone w jej specyfikacji.
Inspekcja ręczna zapewnia również poziom oceny, którego zautomatyzowany sprzęt nie może w pełni zastąpić. Doświadczeni inspektorzy, którzy na przestrzeni czasu pracują z tymi samymi projektami butelek, mogą rozpoznać zmiany, zanim pojawią się one w statystykach odrzutów. Mogą one obejmować różnice w przepuszczalności światła przez szybę, różnice w charakterystyce obsługi lub subtelne zmiany w kształcie barków. Takie obserwacje nie zawsze pojawiają się w formalnym planie kontroli, ale mogą pomóc w identyfikacji rozwijających się problemów produkcyjnych.
Na tym etapie sprawdzamy również, czy pisemne specyfikacje odpowiadają rzeczywistemu wyglądowi gotowych butelek. Rysunek może określić akceptowalny rozmiar chipa, ale nie może w pełni pokazać, jak widoczny będzie on na gotowej butelce. Inspektorzy i klienci mogą to skuteczniej ocenić, wspólnie badając próbki fizyczne i potwierdzając uzgodnione standardy wyglądu.
Co łapie:Widoczne wady wyglądu i wykonania, ocenione na podstawie zatwierdzonej próbki i uzgodnionych specyfikacji produktu.
2. Automatyczna kontrola maszyny
Spójność przy prędkości linii
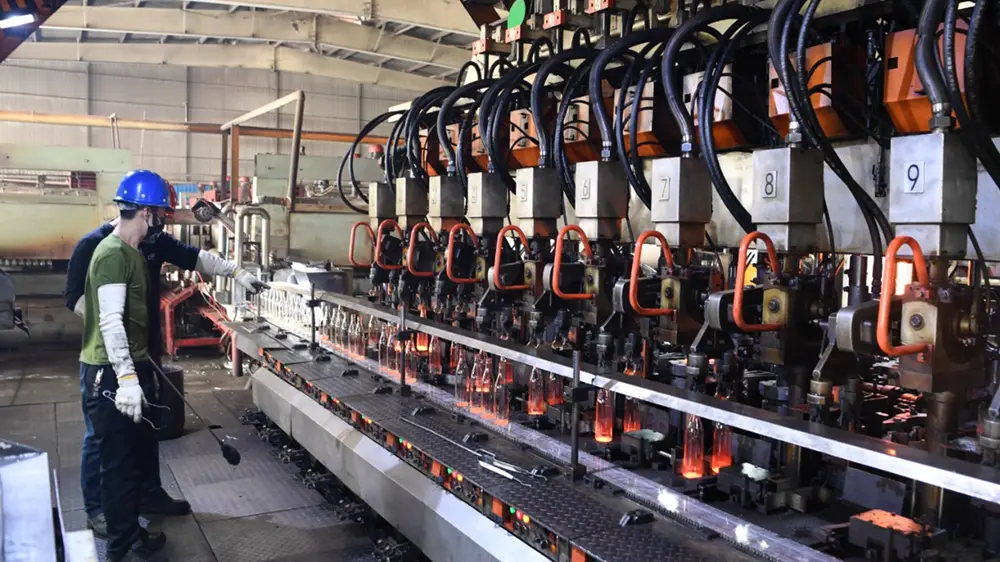
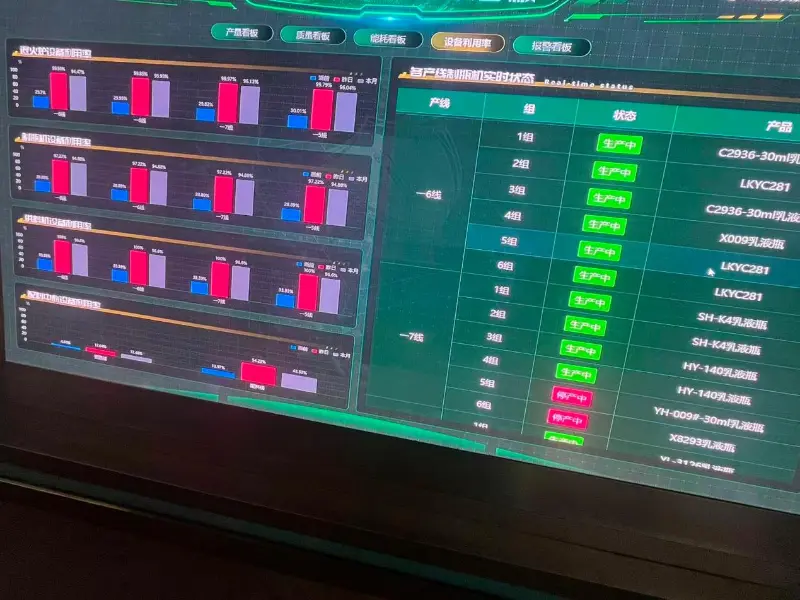
Tam, gdzie inspekcja ręczna zapewnia ludzką ocenę, automatyczna inspekcja maszynowa zapewnia powtarzalność. Stacje kamer i czujników badają cechy, dla których zostały skonfigurowane, w tym tolerancje wymiarowe, wykończenie jamy ustnej, defekty ścian bocznych i podstawy, pęknięcia i nieregularności formowania. Każda butelka jest oceniana pod kątem tych samych progów wykrywalności w całym cyklu produkcyjnym.
Wadliwe butelki są zazwyczaj automatycznie odrzucane i kierowane z przenośnika przed przejściem do następnego etapu produkcji. Pomaga to zapobiec przedostawaniu się uszkodzonych pojemników szklanych do miejsca pakowania, gdzie pęknięta butelka mogłaby uszkodzić sąsiednie butelki i otaczający je karton.
Jednakże zdolność wykrywania maszyny inspekcyjnej zależy od jej czujników, algorytmów i konfiguracji. Wada wykraczająca poza zdefiniowane parametry detekcji może przejść przez system, natomiast zbyt rygorystyczne ustawienia mogą skutkować niepotrzebnymi odrzuceniami. Z tego powodu inspekcję maszyn najlepiej rozumieć jako kontrolowany proces sprawdzania, a nie gwarancję, że zostanie zidentyfikowana każda możliwa defekt.
Linie produkcyjne mogą wykorzystywać kilka stanowisk kontrolnych w celu sprawdzenia różnych właściwości butelek. Ich łączna skuteczność nadal zależy od możliwości sprzętu, czułości wykrywania i konfiguracji linii. W rezultacie dwie fabryki stosujące podobne procesy kontroli mogą osiągnąć różne wyniki wykrywania i odrzucania.
Co łapie:Wady wymiarowe i strukturalne przy prędkości produkcyjnej, oceniane na podstawie wcześniej zdefiniowanych progów wykrywalności maszyny.
3. Kontrola wzrokowa wspomagana światłem
Co Light Box czyni widzialnym
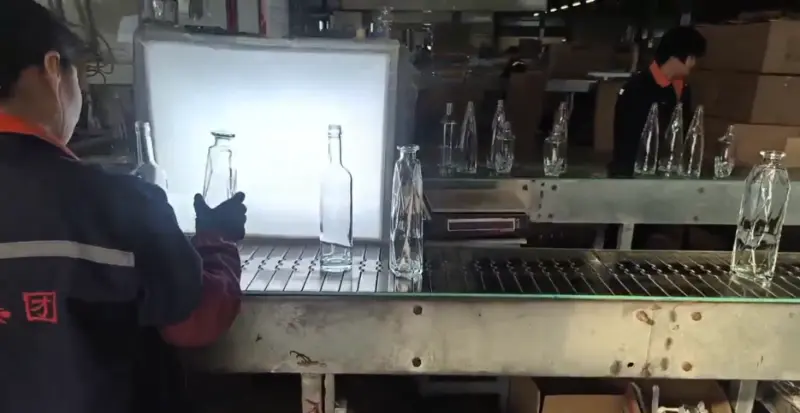
Niektóre defekty szkła stają się łatwiejsze do zidentyfikowania przy kontrolowanym oświetleniu. Kiedy przezroczystą butelkę trzyma się na jasnym tle, cechy, które mogą być trudne do dostrzeżenia w zwykłym fabrycznym oświetleniu, stają się bardziej widoczne. Należą do nich pęcherzyki w szklanej ściance, kamienie i wtrącenia obce, drobne pęknięcia wystające z podstawy, nierówny rozkład szkła i falistość powierzchni, która może mieć wpływ na wygląd gotowej butelki.
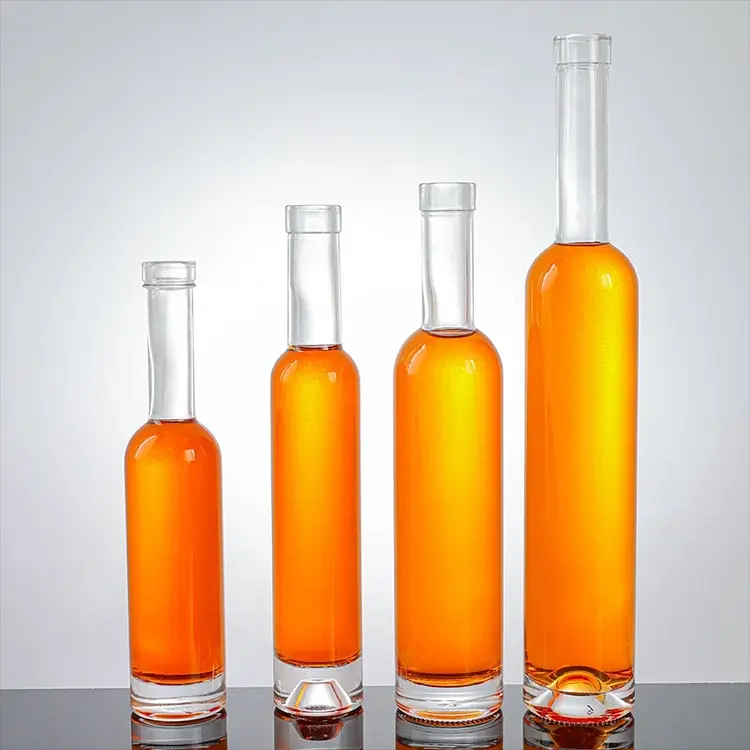
Metoda kontroli jest dobrze ustalona, ale kryteria akceptacji należy określić w zależności od zamierzonego zastosowania. Rozmiar bąbelków, ilość, lokalizacja, rodzaj wtrąceń i progi widoczności mogą się różnić w zależności od projektu. Na przykład wady widoczne na przezroczystościszklana butelka po alkoholumoże być mniej widoczny na butelce z farbą w sprayu, lukrem lub grawerowaną dekoracją.
Inspekcja wspomagana światłem ma również ograniczenia. Wady zlokalizowane głęboko w szklanej ściance lub ułożone równolegle do kąta widzenia mogą pozostać trudne do wykrycia. Jeżeli wady te stwarzają szczególne ryzyko, może być konieczna dodatkowa kontrola maszyny lub niszczące badanie próbek.
Z tego powodu kryteria akceptacji powinny opierać się na tym, co faktycznie można sprawdzić metodą kontroli, a nie na nierealistycznych oczekiwaniach doskonałej przejrzystości. Wymaganie, którego nie można konsekwentnie sprawdzić poprzez kontrolę wzrokową, może stać się źródłem nieporozumień podczas akceptacji produktu.
Co łapie:Klarowność, przejrzystość, wtrącenia wewnętrzne i jakość powierzchni oceniane przy kontrolowanym oświetleniu w oparciu o udokumentowane limity.
4. Testowanie wytrzymałości i wydajności
Czy butelka przetrwa to, co stanie się po jej napełnieniu
Wygląd to tylko jeden z elementów jakości szklanej butelki. Butelka, która wygląda prawidłowo, ale zawodzi pod zakrętką, wewnątrz pasteryzatora lub na dnie ułożonego w stos pudełka, nadal nie nadaje się do zamierzonego zastosowania. Testy wydajności pomagają ocenić to ryzyko, zanim produkty dotrą do etapów napełniania i dystrybucji.
Podczas badania określona próbka poddawana jest określonym obciążeniom mechanicznym, ciśnieniom wewnętrznym lub zmianom temperatury. Wyniki porównuje się następnie z kryteriami akceptacji ustalonymi dla projektu butelki i jej przeznaczenia.
Cztery kategorie testowania obejmują wiele typowych wymagań, chociaż mogą zostać uwzględnione dodatkowe metody, jeśli aplikacja tego wymaga.
| Metoda testowa | Co mierzy test |
|---|---|
| Testowanie obciążenia pionowego lub ściskania | Jaka siła skierowana w dół może wytrzymać butelka w określonych warunkach testowych. |
| Wewnętrzne badanie ciśnieniowe | Odporność na ciśnienie wewnętrzne, szczególnie w przypadku butelek przeznaczonych do przechowywania zawartości pod ciśnieniem. |
| Testowanie szoku termicznego | Odporność na szybkie zmiany temperatury w określonych warunkach testowych. |
| Inne określone testy wydajności | Dodatkowe wymagania mechaniczne lub specyficzne dla aplikacji określone w zamówieniu. |
Wybór metod badawczych zależy od konstrukcji butelki, specyfikacji szkła, przeznaczenia i obowiązujących kryteriów akceptacji. Nie każda butelka wymaga tej samej kombinacji testów.
Wyniki testów dotyczą badanych próbek, a nie automatycznej certyfikacji każdej butelki w partii produkcyjnej. Wielkość próbki i jej dobór są ważnymi elementami metody badawczej. Przechodząca próbka dostarcza informacji o procesie produkcyjnym i testowanych produktach, jednak nie należy jej interpretować jako dowodu, że każda jednostka w partii została przebadana indywidualnie. Sprawozdanie z badania powinno zatem określać próbkę i warunki, w jakich przeprowadzono badanie.
 Ważne jest również odróżnienie badania wytrzymałości od pomiaru twardości. Metody te wykorzystują różne urządzenia i oceniają różne właściwości. Wyniku twardości nie można traktować jako substytutu badania wytrzymałości mechanicznej, a w protokołach kontroli należy określić faktycznie zastosowaną metodę.
Co łapie:Problemy z wydajnością mechaniczną i cieplną, mierzone na określonych próbkach w oparciu o kryteria testowania specyficzne dla aplikacji.
5. Kontrola przed pakowaniem
Ostatnie spojrzenie przed zamknięciem kartonu
Pakowanie w procesie produkcyjnym jest zbliżone do drzwi jednokierunkowych. Kiedy butelki zostaną policzone, ułożone, zabezpieczone i zapieczętowane w kartonach, identyfikacja wady staje się bardziej skomplikowana. Może zaistnieć potrzeba ponownego otwarcia kartonów, uzgodnienia ilości i ponownego złożenia palet. Kontrola przed pakowaniem pomaga zapobiegać dotarciu na ten etap produktów niezgodnych.
Kontrola obejmuje wygląd, specyfikację produktu, ilość i, w stosownych przypadkach, jakość dekoracji powierzchni.
W przypadku dekorowanych butelek szklanych lista kontrolna kontroli obejmuje dodatkowe pozycje:
- Pozycja logo i rejestracja druku
- Spójność kolorów w całym cyklu produkcyjnym
- Wygląd i krycie powłoki
- Jakość dekoracji powierzchni
- Inne specyfikacje dekoracji uzgodnione dla zamówienia
Dekoracja jest ważną częścią procesu kontroli, ponieważ zatwierdzony projekt i kryteria jakości muszą być zgodne. Drukowanie, lukier, barwienie natryskowe i grawerowanie są zwykle określane podczas opracowywania produktu. Gdy obróbka powierzchni stanie się częścią zatwierdzonego projektu, jej wygląd i obowiązujące tolerancje powinny również zostać uwzględnione w kryteriach akceptacji.
Odniesienie do dekoracji, które zostało zatwierdzone wizualnie, ale nie ma pisemnej tolerancji, może stać się źródłem nieporozumień podczas kontroli końcowej. Dokumentowanie z wyprzedzeniem koloru, położenia, pokrycia i akceptowalnego wyglądu sprawia, że proces kontroli jest bardziej spójny.
Samo opakowanie również jest częścią czeku. Przegródki, wkładki ochronne i konfiguracje kartonów określają, jak dobrze butelki są chronione przed ruchem i kontaktem między butelkami podczas transportu. Karton, który przejdzie kontrolę na stole pakującym, może w dalszym ciągu być podatny na uszkodzenia w transporcie, jeśli jego układ wewnętrzny nie zapewnia wystarczającej ochrony.
Co łapie:Zgodność produktu, jakość dekoracji, ilość i gotowość do pakowania przed zapieczętowaniem kartonów.
6. Kontrola przed wysyłką
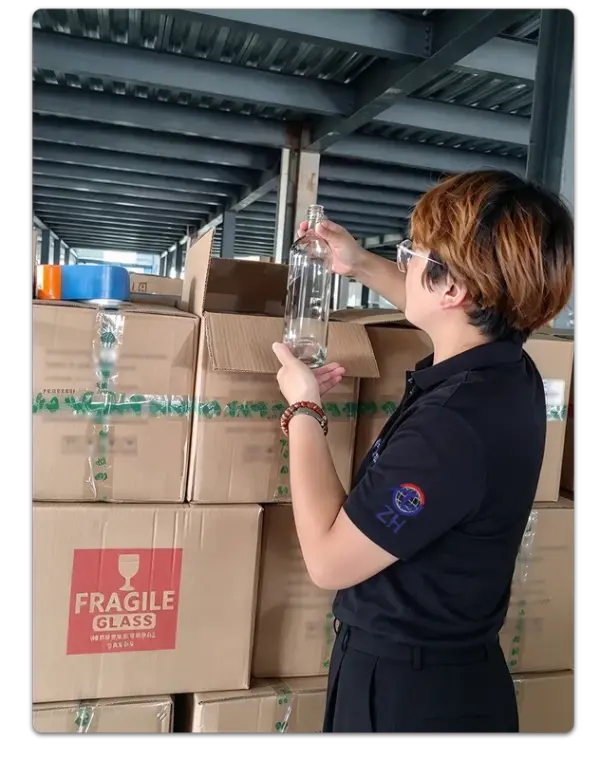 Ponowne otwarcie kartonu w celu sprawdzenia kartonu
Kontrola przed wysyłką daje drugą możliwość sprawdzenia produktów, które przeszły już wcześniejsze kontrole jakości. Wybrane kartony otwierane są zgodnie z ustalonym planem pobierania próbek. Znajdujące się w środku butelki są ponownie sprawdzane pod kątem wyglądu, widocznych wad, specyfikacji produktu i jakości dekoracji. Inspektorzy sprawdzają również sposób pakowania, aby potwierdzić, że butelki pozostają prawidłowo umieszczone i zabezpieczone.
Jest to etap kontroli, podczas którego oceniane są produkty w ich rzeczywistym stanie podczas wysyłki, a nie w oryginalnym stanie produkcyjnym. Może zidentyfikować uszkodzenia podczas przenoszenia, błędy pakowania i problemy związane z załadunkiem, które mogły nie występować podczas wcześniejszych inspekcji produkcyjnych.
Liczba otwartych kartonów zależy od wymagań zamówienia, wielkości przesyłki, wartości produktu i uzgodnionego planu pobierania próbek. W różnych projektach można stosować różne poziomy próbkowania. Ważne jest, aby metoda kontroli i kryteria akceptacji były uzgodnione z wyprzedzeniem i konsekwentnie stosowane, tak aby zatwierdzenie lub odrzucenie przesyłki mogło być poparte udokumentowanymi wymaganiami, a nie subiektywną oceną.
Efektem jest dodatkowy punkt kontroli, gdy towar jest już spakowany, oznakowany, ułożony i czeka na załadunek.
Co łapie:Zapakowane produkty i warunki pakowania zostały ponownie sprawdzone przed załadunkiem zgodnie z uzgodnionym planem pobierania próbek.
Cel kontroli:Ponowne sprawdzenie wybranych zapakowanych produktów, stanu kartonu i opakowania ochronnego przed wysyłką.
Sześć kontroli, jeden system
Butelka, która dociera do linii napełniania, przeszła sześć rodzajów kontroli
Każda kontrola odpowiada na inne pytanie. Czy butelka wygląda dobrze? Czy jego wymiary mieszczą się w tolerancji? Czy szkło jest optycznie czyste? Czy wytrzyma zamierzone warunki pracy? Czy dekoracja odpowiada zatwierdzonemu projektowi? Czy produkt był chroniony podczas pakowania?
Żaden pojedynczy etap nie obejmuje wszystkich tych wymagań, a etapy kontroli nie mogą się wzajemnie zastępować. Zanim butelka zostanie zamknięta w kartonie, większość okazji do skorygowania wad produkcyjnych już minęła. Dlatego też kontrole przeprowadzane na wcześniejszym etapie procesu produkcyjnego są tak samo ważne, jak kontrole końcowe przed wysyłką.
Skuteczność systemu zależy od jasno udokumentowanych kryteriów akceptacji. Kontrola szkła obejmuje praktyczne decyzje dotyczące akceptowalnych rozmiarów pęcherzyków, widoczności szwu formy, wad powierzchniowych i liczby wadliwych butelek dozwolonych w próbce. Wymagania te powinny zostać uzgodnione pomiędzy klientem a dostawcą przed rozpoczęciem produkcji, a nie omawiane po raz pierwszy po dostawie.
Dostawcy, którzy dokumentują kryteria kontroli specyficzne dla projektu i zachowują zatwierdzone próbki referencyjne, mogą utrzymać bardziej spójne standardy jakości i ograniczyć nieporozumienia podczas akceptacji produktu. Dostosowaneszklana butelka po alkoholuprojektów szczegóły te są szczególnie ważne, gdy kształt butelki, przejrzystość szkła, obróbka powierzchni i dekoracja stanowią część ostatecznej specyfikacji.
Taka struktura inspekcji nie jest przypisana tylko jednemu producentowi. Odzwierciedla praktyczne podejście stosowane w branży opakowań szklanych: defekty mogą wystąpić na różnych etapach produkcji, a kontrole przeprowadzane w różnych punktach pomagają zidentyfikować problemy, które mogą zostać przeoczone podczas pojedynczej kontroli końcowej.
HYT Packaging stosuje to wieloetapowe podejście do kontroli, przy czym priorytety kontroli są określone na podstawie projektu butelki, procesu produkcyjnego i zamierzonego zastosowania.
Dla klientów oceniających dostawcę szklanych butelek bardziej użytecznym pytaniem nie jest po prostu liczba przeprowadzonych kontroli, ale to, czy każda inspekcja ma jasne, udokumentowane kryteria akceptacji. Sześć kontroli z niejasnymi limitami daje mniejszą pewność niż mniejsza liczba kontroli popartych określonymi normami, zdefiniowanymi metodami pobierania próbek i zatwierdzonymi próbkami referencyjnymi.
Powiązane wiadomości
- Dlaczego ceramiczna butelka z karafką do whisky Rooster to idealny wybór do pakowania alkoholi premium
- Dlaczego okrągła szklana butelka na alkohol Arizona o pojemności 750 ml to doskonały wybór do pakowania alkoholi premium?
- Nowa niestandardowa szklana butelka wódki: opakowanie HYT dla północnoamerykańskiej marki napojów spirytusowych
- Dlaczego szklany dzbanek na alkohol o pojemności 1,75 l z uchwytem to mądry wybór w przypadku nowoczesnych opakowań na napoje?
- HYT Packaging wprowadza na rynek nową linię lekkich butelek ze szkła Flint Glass do napojów spirytusowych, wspierającą marki napojów niskoemisyjnych
- W jaki sposób szklana butelka Bellissima z długą szyjką i korkiem może podnieść markę Twojej marki napojów?
Zostaw mi wiadomość
Nowe Produkty

Zalecenia dotyczące wiadomości